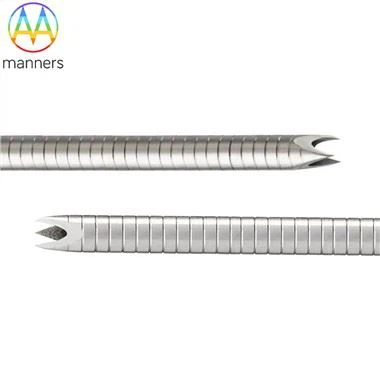
Znajomość materiałów w zakresie usług Hypotube wycinanych laserowo: stal nierdzewna vs. Nitinol
Sep 02, 2026
Punkty bólowe
Wybór odpowiedniego materiału na rurkę ciętą laserowo to kluczowa decyzja, która często staje się wąskim gardłem. Wielu usługodawcom brakuje głębokiej wiedzy specjalistycznej zarówno w zakresie stali nierdzewnej, jak i nitinolu, co prowadzi do nieoptymalnej jakości cięcia. Na przykład stal nierdzewna 304 jest łatwa do cięcia, ale może nie zapewniać odporności na załamania wymaganej w przypadku złożonych anatomii. Nitinol zapewnia doskonałą elastyczność i pamięć kształtu, ale jest podatny na grubą warstwę przetworzonego i mikro-pękania, jeśli parametry lasera nie są precyzyjnie dostrojone. Brak wiedzy na temat procesu-specyficznego dla materiału może skutkować niespójnymi gradientami elastyczności, pogorszonym przenoszeniem momentu obrotowego, a nawet awarią urządzenia podczas stosowania klinicznego.
Zasady
Proces cięcia laserowego musi być dostosowany do właściwości fizycznych materiału. Gatunki stali nierdzewnej, takie jak 304 (1.4301) i 316L (1.4401), mają wysoką przewodność cieplną i skutecznie absorbują światło lasera światłowodowego, umożliwiając czyste cięcie przy minimalnym dopływie ciepła. Nitinol, stop niklu i tytanu, ma niższą przewodność cieplną, co powoduje koncentrację ciepła w strefie cięcia. Wymaga to niższej energii impulsu, wyższej mocy szczytowej i często obojętnych gazów pomocniczych, takich jak argon, aby zapobiec utlenianiu. Zrozumienie tych zasad umożliwia usługodawcy dostosowanie ostrości, czasu trwania impulsu i ciśnienia gazu w celu uzyskania optymalnych wyników.
Klasyfikacja sprzętu
Wiodące usługi utrzymują oddzielne receptury procesowe dla każdego materiału. W przypadku stali nierdzewnej wystarczą standardowe impulsowe lasery światłowodowe. W przypadku Nitinolu stosują ultraszybkie lasery lub pulsacyjne lasery światłowodowe z zaawansowanym kształtowaniem wiązki, aby zminimalizować-strefę wpływu ciepła. Niektórzy dostawcy oferują również systemy hybrydowe, które łączą cięcie laserowe z późniejszym elektropolerowaniem lub trawieniem chemicznym w celu udoskonalenia krawędzi cięcia. Sprzęt musi być wyposażony w precyzyjne systemy dostarczania gazu do obsługi różnych gazów pomocniczych oraz systemy wizyjne kompensujące zmiany współczynnika odbicia materiału.
Praktyczny przewodnik
Przesyłając projekt, należy podać dokładny gatunek materiału i stan temperamentu. Poproś usługodawcę o raport z testów materiałowych (MTR) w celu zapewnienia identyfikowalności. W przypadku Nitinolu zapytaj o ich doświadczenia w zakresie-ustawiania kształtu i wynikającej z tego jakości cięcia. Poproś o próbki wycięć na złomie, aby ocenić szerokość szczeliny i warstwę przetworzonego materiału. Upewnij się, że obróbka końcowa-dostawcy (np. elektropolerowanie) jest sprawdzona dla konkretnego materiału. W przypadku zastosowań krytycznych należy rozważyć spotkanie poświęcone przeglądowi projektu w celu dostosowania wymagań dotyczących elastyczności i momentu obrotowego. Udokumentuj wszystkie uzgodnione parametry do wykorzystania w przyszłości.
Prawdziwe-doświadczenie świata
Producent strukturalnych systemów dostarczania serca potrzebował rurki Nitinol ze złożonym spiralnym nacięciem. Ich początkowy usługodawca stosował standardowy laser światłowodowy, w wyniku czego warstwa przetworzonego przekraczała 10 µm. Części nie przeszły testów zmęczeniowych. Po przejściu na dostawcę oferującego ultraszybki laser i dedykowany proces Nitinol, warstwa przetworzonego została zredukowana do poniżej 2 µm, a urządzenia przeszły wszystkie testy. Z drugiej strony producent wyrobów urologicznych obniżył koszty, stosując stal nierdzewną 304 zamiast nitinolu w przypadku trzonu-o przekroju prostym, wykorzystując wiedzę specjalistyczną serwisu do optymalizacji wzorów cięcia w celu uzyskania odpowiedniej elastyczności.
Podsumowanie i podniesienie
Wiedza materiałowa odróżnia kompetentną usługę cięcia laserowego rurki hipotube od wyjątkowej. Przekształca surowe rurki w precyzyjnie-konstruowany komponent, który spełnia rygorystyczne wymagania kliniczne. Opanowując niuanse stali nierdzewnej i nitinolu, dostawcy usług umożliwiają producentom OEM przesuwanie granic w projektowaniu urządzeń. Wiedza ta podnosi poziom całego łańcucha dostaw, zapewniając, że każda hipotubus działa niezawodnie w najbardziej wymagających środowiskach anatomicznych.
Perspektywy i sugestie
Przyszłość przyniesie nowe materiały, takie jak metale bioresorbowalne i zaawansowane kompozyty. Dostawcy usług powinni inwestować w badania w celu opracowania parametrów skrawania dla tych nowych stopów. Producentom OEM zaleca się budowanie-długoterminowych relacji z-doświadczonymi dostawcami materiałów. Zalecam ustanowienie wspólnych projektów rozwojowych w celu zbadania nowatorskich interakcji-materiałów z laserem. W miarę rozwoju medycyny spersonalizowanej możliwość cięcia-materiałów dostosowanych do potrzeb pacjenta stanie się kluczową przewagą konkurencyjną. Niezbędne jest ciągłe szkolenie operatorów laserów w zakresie metalurgii.