Hypotube do cewników: Ramy kontroli jakości zgodnie z normą ISO13485 dla elementów rurek medycznych
Sep 16, 2026
Punkt zapalny Niespójność jakości partii hipotube stwarza poważne ryzyko dla producentów cewników. Nawet niewielkie różnice w szerokości nacięcia, geometrii krawędzi cięcia, prostości rury lub składzie materiału mogą spowodować zmianę parametrów mechanicznych pomiędzy partiami produkcyjnymi. Zła kontrola jakości może sprawić, że niektóre hipotuby spełnią wymagania dotyczące momentu obrotowego i elastyczności, podczas gdy inne zawiodą. W przypadku elementów cewników medycznych niespójna jakość bezpośrednio zagraża bezpieczeństwu pacjenta oraz komplikuje rejestrację i audyt wyrobów medycznych. Wiele małych-przetwórców rur wdraża jedynie prostą kontrolę wymiarową bez pełnego-śledzenia jakości procesu. Brakuje im pełnej dokumentacji dotyczącej kontroli przychodzących surowców, rejestrowania parametrów procesu laserowego,-weryfikacji po obróbce i-testów mechanicznych gotowego produktu. Niezgodne-systemy zarządzania jakością będą blokować zatwierdzanie produktów i dostęp do rynku dla producentów OEM cewników.
Zasada działania ISO13485 ustanawia kompletne ramy zarządzania jakością, specjalnie dla wyrobów medycznych, obejmujące cały cykl życia rurki hipotubowej do cewników, od zaopatrzenia w surowce, obróbkę laserową,-obróbkę końcową, testowanie, pakowanie po wysyłkę. Nasza fabryka posiada certyfikaty ISO9001:2015 i ISO13485. Możemy przetwarzać hipotuby o średnicy zewnętrznej od Ø0,20 mm do 20 mm przy minimalnej szerokości szczeliny 0,012 mm. Każdy etap procesu jest dokumentowany i identyfikowalny. Partie surowców przed dopuszczeniem do produkcji są weryfikowane certyfikatami materiałowymi. Parametry lasera, takie jak moc, prędkość i położenie ogniska, są rejestrowane dla każdej serii produkcyjnej. Kontrola wymiarowa monitoruje szerokość szczeliny, położenie szczeliny i średnicę zewnętrzną/wewnętrzną. Testy mechaniczne sprawdzają pchalność, przenoszenie momentu obrotowego, odporność na załamania i zmęczenie. Kontrole po{17}}procesie potwierdzają czystość powierzchni i stan krawędzi. Wszelkie-niezgodne części są segregowane i traktowane w ramach formalnych-procedury kontroli niezgodności, aby zapobiec przedostawaniu się uszkodzonych rurek dogłębnych do zespołu cewnika.
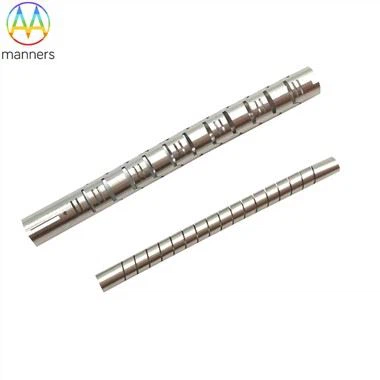
Klasyfikacja sprzętu Sprzęt do kontroli jakości rurki do cewników można podzielić na cztery kategorie. Dostarczane narzędzia do kontroli materiałów obejmują spektrometry optyczne umożliwiające weryfikację gatunków stopów i certyfikatów składu materiałów. Sprzęt do kontroli wymiarowej składa się z mikroskopów optycznych i-precyzyjnych systemów pomiaru wideo, które sprawdzają szerokość szczeliny, geometrię szczeliny, grubość ścianki i średnicę rury z dokładnością do mikrona. Stanowiska do testowania wydajności mechanicznej wykonują pomiary momentu obrotowego, zginania,-testy odporności na załamania i cykliczne badania zmęczenia. Narzędzia do kontroli czystości i powierzchni sprawdzają zadziory krawędziowe, zanieczyszczenia powierzchni i jakość pasywacji. Schemat testowy dotyczy wszystkich wariantów rurki hipotube, w tym stali nierdzewnej, nitinolu i stopu L605 ze spiralą ciągłą, spiralą przerywaną, promieniową i niestandardowymi wzorami cięcia. Cały sprzęt kontrolny poddawany jest regularnej kalibracji w celu utrzymania dokładności pomiaru zgodnie z wymaganiami ISO13485.
Praktyczne wytyczne dotyczące obsługi Proces kontroli jakości zgodny z normą ISO13485-przy produkcji rurek hipotubowych jest zgodny ze standardowymi procedurami. Po pierwsze, weryfikacja przychodzącego surowca: każda partia rurek musi być dołączona do dokumentów identyfikujących materiał; kontrole punktowe spektrometrem potwierdzają skład stopu. Po drugie, kontrola procesu produkcyjnego: parametry cięcia laserowego są zablokowane dla każdego numeru katalogowego produktu. Próbkowanie wymiarowe-w czasie rzeczywistym sprawdza szerokość nacięcia i położenie szczeliny, aby zachować tolerancję w granicach specyfikacji. Po trzecie,-kontrola procesu po gratowaniu i elektropolerowaniu: sprawdź powierzchnię cięcia i usuń części z mikro-defektami. Po czwarte, walidacja gotowego produktu: partie próbek do testów wydajności mechanicznej, w tym momentu obrotowego, zginania i zmęczenia. W razie potrzeby przeprowadzić weryfikację czystości medycznej. Po piąte, opakowanie i oznakowanie identyfikowalności. Używaj standardowych kartonów lub opakowań-określonych przez klienta. Przypisz unikalne numery partii, aby zachować pełną identyfikowalność. Po szóste, archiwizacja dokumentów. Zachowaj wszystkie zapisy testów, dzienniki procesów i certyfikaty do celów audytu. Produkty niezgodne są izolowane, przeglądane i usuwane zgodnie z protokołami działań naprawczych.
Praktyczne doświadczenie branżowe Wiele incydentów związanych z jakością rurki hipotube nie jest spowodowanych wadliwymi surowcami, ale dryfującymi parametrami procesu laserowego podczas masowej produkcji. Bez regularnego próbkowania wymiarów nacięcia, niewielki dryf ogniskowania lasera spowoduje stopniowe poszerzanie lub zawężanie szczelin cięcia, zmieniając wydajność mechaniczną. Inną częstą luką jest niekompletna dokumentacja. Niektórzy producenci gromadzą dane testowe, ale nie łączą zapisów z konkretnymi numerami partii, co zakłóca identyfikowalność wymaganą w audytach ISO13485. Jakość powierzchni również łatwo przeoczyć. Subtelne resztkowe zadziory niewidoczne gołym okiem mogą powodować koncentrację naprężeń i pękanie zmęczeniowe pod wpływem cyklicznego zginania. Dojrzałe zespoły ds. jakości wdrażają warstwowe plany próbkowania: wyższa częstotliwość próbkowania dla mikrorurek w pobliżu Ø0,20 mm i wąska tolerancja szczeliny 0,012 mm. Po jakiejkolwiek konserwacji sprzętu lub zmianie partii materiału obowiązkowe jest przeprowadzenie pełnej walidacji przed wznowieniem produkcji masowej. Za każdym razem, gdy pojawią się wyniki niezgodne ze specyfikacją, podejmowane są działania korygujące i zapobiegawcze, aby znaleźć pierwotne przyczyny i zapobiec ich ponownemu wystąpieniu.
Podsumowanie i sublimacja Solidne ramy kontroli jakości ISO13485 stanowią podstawę gwarantującą spójność serii-do-partii i bezpieczeństwo kliniczne hipotube do cewników. Zarządzanie jakością w pełnym cyklu życia obejmuje weryfikację surowców,-monitorowanie cięcia laserowego w procesie,-kontrolę po obróbce, weryfikację mechaniczną gotowego produktu i kontrolę identyfikowalnych dokumentów. W połączeniu z-precyzyjną obróbką laserową obejmującą rury o średnicy 0,20–20 mm i minimalnym nacięciem 0,012 mm, system ten zapewnia, że każda partia ciętych laserowo hipotuub zapewnia stabilną elastyczność, moment obrotowy i odporność na-załamania. Kontrola jakości to nie tylko końcowa kontrola próbek, ale ciągła kontrola ryzyka wbudowana w każdy etap produkcji. Dostawa rurki hipotubowej zgodnej z normą ISO znacznie zmniejsza ryzyko regulacyjne dla producentów OEM cewników i chroni bezpieczeństwo pacjenta podczas małoinwazyjnych procedur interwencyjnych.
Perspektywy i sugestie na przyszłość W miarę jak globalne przepisy dotyczące wyrobów medycznych stają się coraz bardziej rygorystyczne, wymagania dotyczące kontroli jakości komponentów hipotube będą w dalszym ciągu zaostrzane. Sugeruje się, aby producenci rurek hipotube wprowadzili-zautomatyzowane systemy kontroli optycznej na linii, aby monitorować geometrię cięcia w czasie rzeczywistym i ograniczać błędy kontroli ręcznej. Przedsiębiorstwa powinny tworzyć cyfrowe bazy danych o jakości, aby automatycznie rejestrować parametry procesów i dane testowe, upraszczając przygotowanie audytów. Analizę ryzyka zgodnie z normą ISO14971 można zintegrować z projektowaniem i produkcją rurki hipotubowej, aby wcześniej zidentyfikować potencjalne tryby awarii. W przypadku ultra-małych mikroprobówek należy zastosować nowe-technologie badań nieniszczących, aby wykryć drobne defekty wewnętrzne bez uszkadzania próbek. Dzięki ciągłemu ulepszaniu systemów zarządzania jakością dostawcy rurek hipotube mogą lepiej wspierać producentów OEM cewników w spełnianiu rygorystycznych wymagań regulacyjnych na rynkach światowych i przyspieszać wprowadzanie innowacyjnych minimalnie inwazyjnych wyrobów medycznych.